پس از سختکاری، تمپر کردن ضروری است و پیش از ماشینکاری یا شکلدهی سرد، آنیل کردن قطعه را نرم و کارپذیر میکند. پارس فولاد این عملیات را در کورههای پیتتایپ، از جمله تمپر تحت گاز محافظ، انجام میدهد.
تمپر کردن (بازپخت)
فولاد سختشده ترد است و تنش داخلی بالایی دارد. در تمپر، قطعه تا دمایی زیر دمای بحرانی (بسته به سختی هدف، از حدود ۱۵۰ تا ۶۵۰ درجه سانتیگراد) گرم و نگهداری میشود. هرچه دمای تمپر بالاتر باشد، سختی کمتر و چقرمگی بیشتر میشود. ترکیب سختکاری و تمپر در دمای بالا (کوئنچ و تمپر یا بهسازی) برای قطعاتی مانند شافتها، پیچهای پراستحکام و قطعات تحت بار دینامیکی به کار میرود.
آنیل کامل
در آنیل کامل، فولاد تا بالای دمای بحرانی گرم و سپس بسیار آهسته در کوره سرد میشود. نتیجه ساختاری نرم و یکنواخت با کمترین سختی است که ماشینکاری و شکلدهی را آسان میکند و آثار عملیات قبلی را از بین میبرد.
تنشگیری
جوشکاری، ماشینکاری سنگین، صافکاری و شکلدهی سرد تنشهای پسماند در قطعه ایجاد میکنند که میتواند باعث تاببرداشتن در مراحل بعدی یا ترک در حین کار شود. تنشگیری با گرم کردن قطعه تا دمای مشخص زیر دمای بحرانی و سردکردن آهسته، این تنشها را بدون تغییر محسوس در سختی کاهش میدهد.
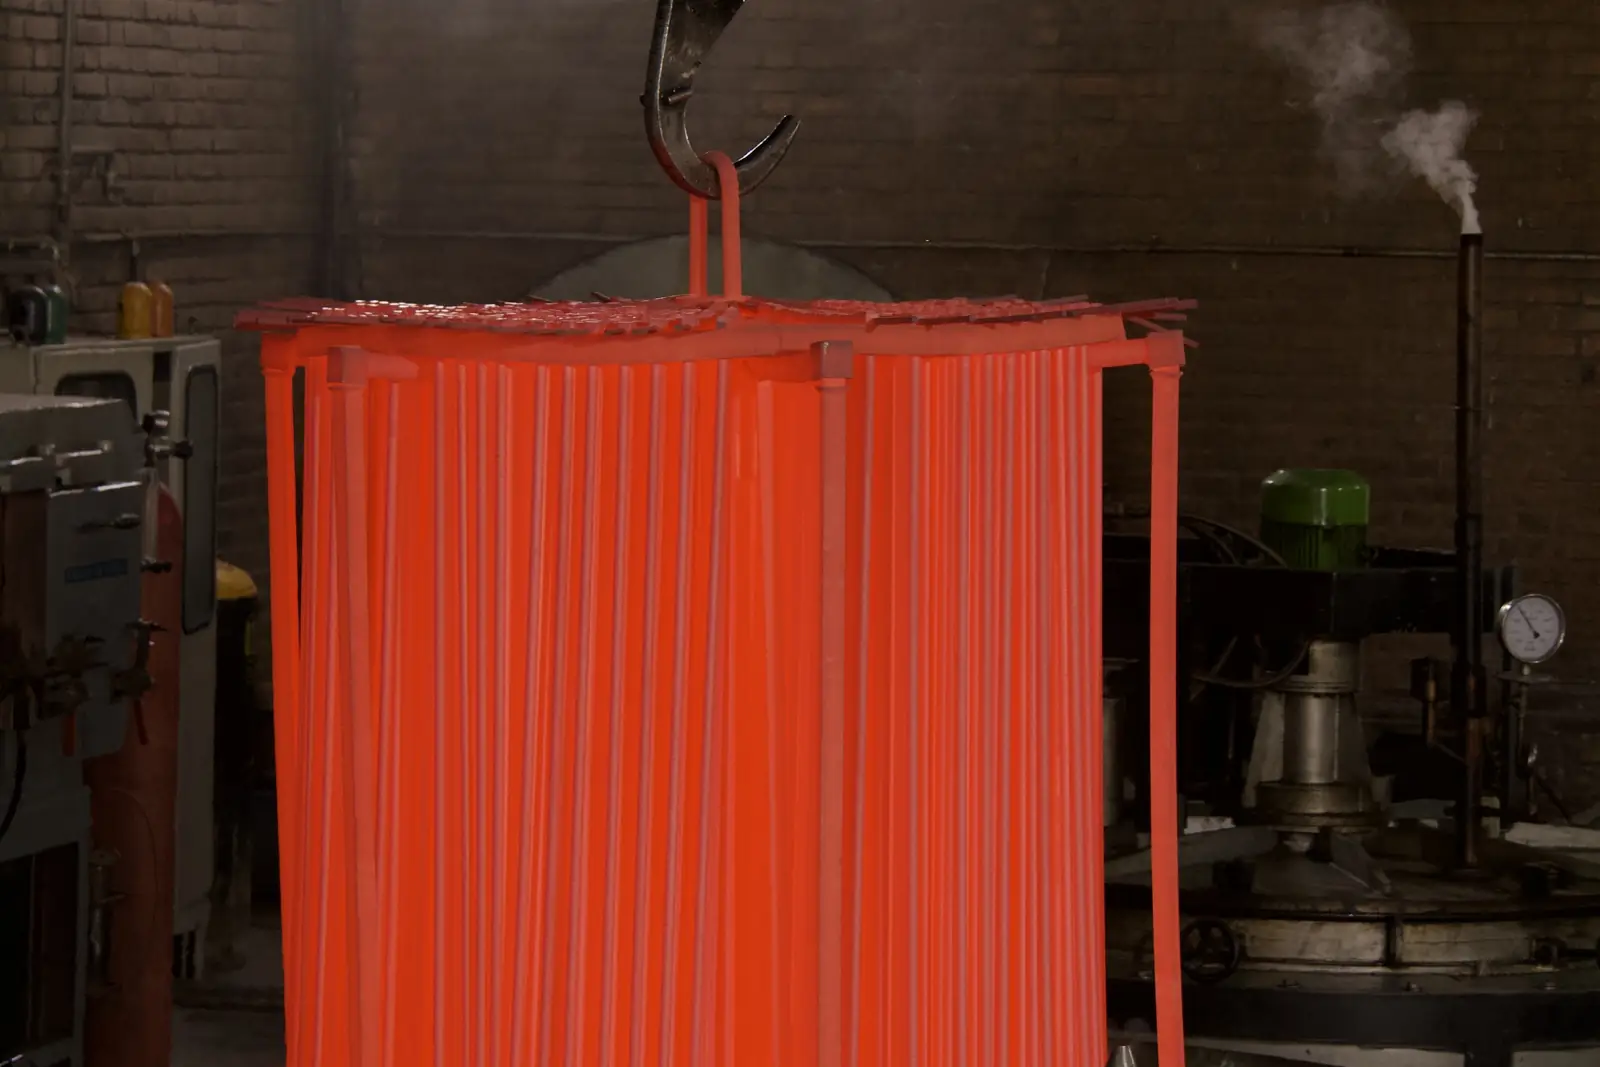
آنیل کروی (اسفرودایزینگ)
در اسفرودایزینگ، کاربیدهای فولاد به شکل کروی درمیآیند. این ساختار، نرمترین و شکلپذیرترین حالت فولاد است و برای مفتول و قطعاتی که با فورج سرد (مانند تولید پیچ و مهره) یا کشش و ماشینکاری سنگین شکل میگیرند، ضروری است. همچنین پیشنیاز مناسبی برای سختکاری یکنواخت فولادهای پرکربن است.
چه زمانی به این عملیات نیاز دارید؟
- پس از هر سختکاری، برای رسیدن به سختی نهایی و کاهش تردی (تمپر)
- پیش از ماشینکاری فولادهای سخت یا آلیاژی (آنیل)
- پس از جوشکاری یا ماشینکاری سنگین سازهها و قطعات (تنشگیری)
- پیش از فورج سرد مفتول برای پیچ، مهره و پین (اسفرودایزینگ)
برای استعلام، نقشه یا مشخصات قطعه، جنس فولاد، تعداد و سختی یا خواص مورد نیاز را از طریق تلگرام یا اطلاعات تماس برای ما ارسال کنید.