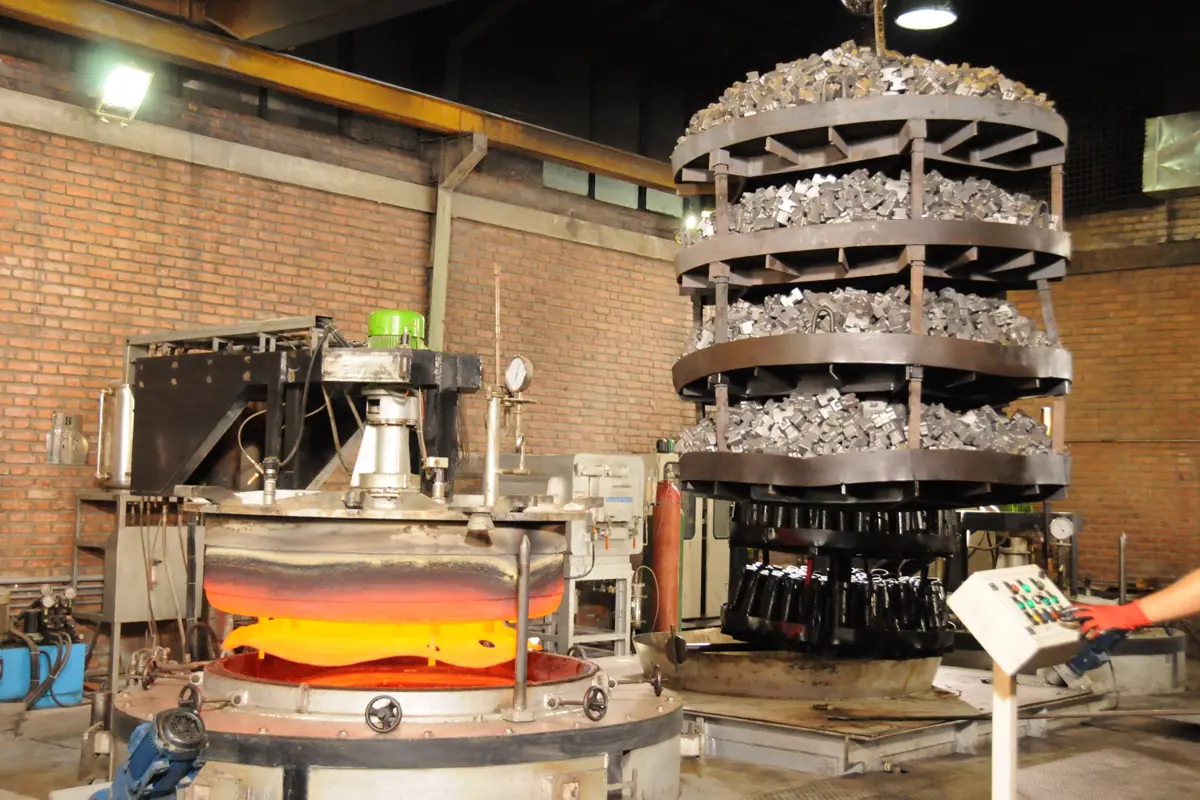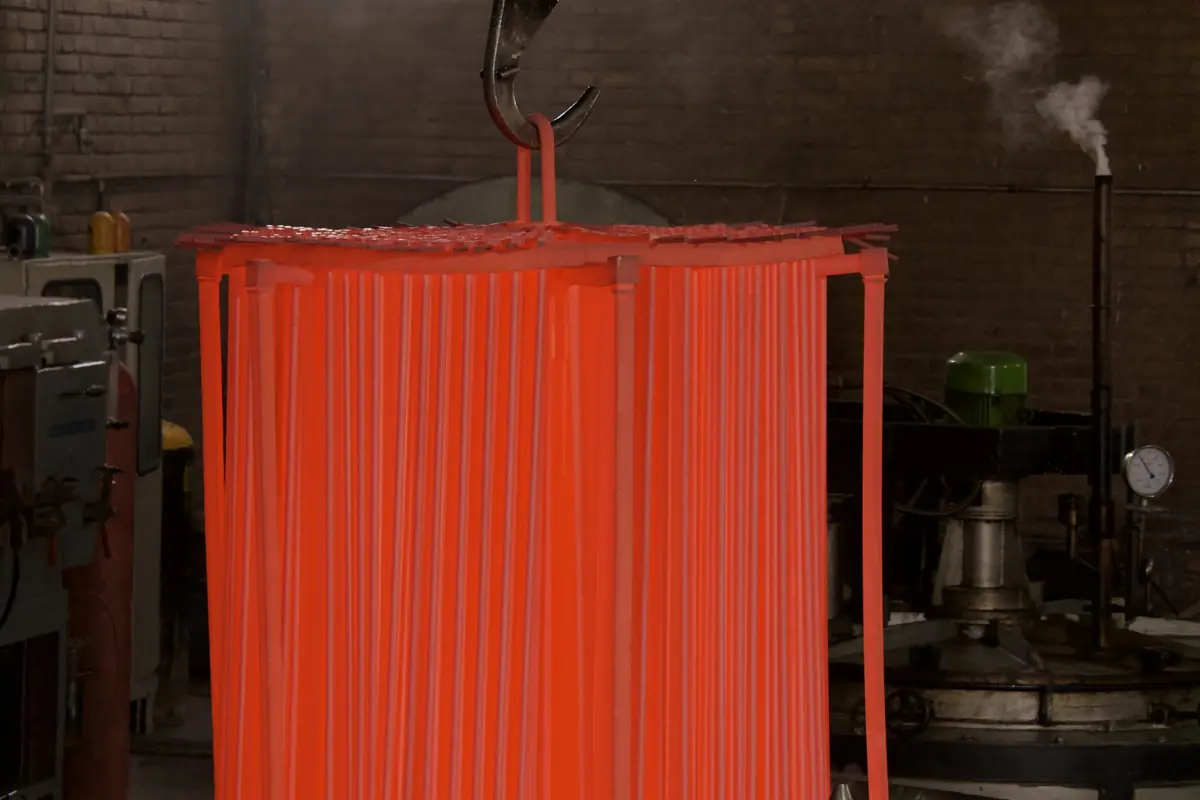
سختکاری فولاد یا هاردنینگ پرکاربردترین فرایند عملیات حرارتی است. در این فرایند قطعه تا دمای آستنیته گرم و سپس بهسرعت سرد (کوئنچ) میشود تا ساختار سخت مارتنزیت به دست آید. پس از آن، با تمپر کردن، سختی و چقرمگی قطعه به تعادل مورد نظر میرسد.
سختکاری فولاد چیست؟
فولاد در دمای اتاق ساختاری نسبتاً نرم دارد. وقتی قطعه تا بالای دمای بحرانی (بسته به جنس فولاد، معمولاً حدود ۸۰۰ تا ۹۵۰ درجه سانتیگراد) گرم شود، ساختار آن به آستنیت تبدیل میشود. اگر قطعه از این دما با سرعت کافی در روغن، نمک مذاب یا محیط مناسب دیگری سرد شود، آستنیت به مارتنزیت تبدیل میشود که سختی و استحکام بسیار بالایی دارد.
مارتنزیت تازه ترد است و تنش داخلی بالایی دارد؛ به همین دلیل سختکاری همیشه با تمپر کردن همراه است تا قطعه به سختی نهایی مورد نیاز و چقرمگی کافی برسد.
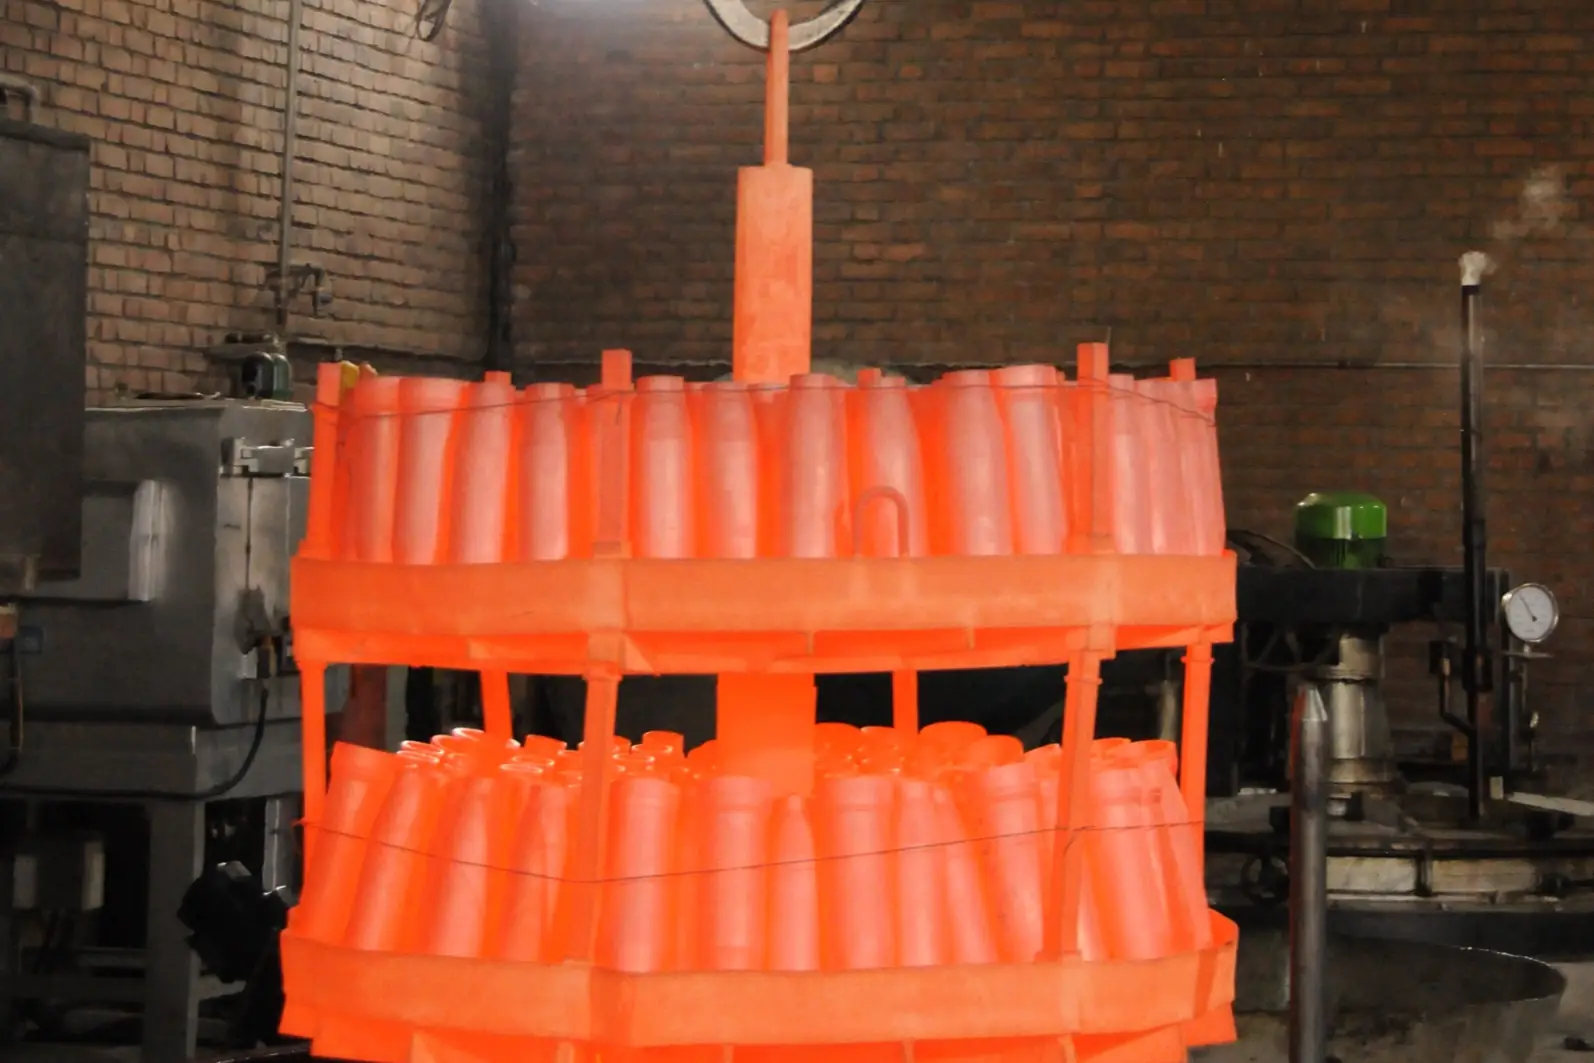
مراحل سختکاری در پارس فولاد
- بررسی جنس و نقشه: تعیین دمای آستنیته، زمان نگهداری و محیط کوئنچ متناسب با گرید فولاد و ابعاد قطعه.
- شارژ و حرارتدهی: گرم کردن یکنواخت قطعات در کوره پیت یا حمام نمک با اتمسفر کنترلشده برای جلوگیری از اکسیداسیون و کربنزدایی.
- کوئنچ: سردکردن سریع و کنترلشده برای تشکیل مارتنزیت با کمترین تاببرداشتن.
- تمپر: بازگشت در دمای مشخص برای رسیدن به سختی هدف و کاهش تنشهای داخلی.
- کنترل کیفیت: سختیسنجی و در صورت نیاز متالوگرافی در آزمایشگاه متالورژی.
مزایای سختکاری
- افزایش چشمگیر سختی و استحکام کششی
- افزایش مقاومت به سایش و عمر کاری قطعه
- امکان تنظیم دقیق سختی نهایی با انتخاب دمای تمپر
- مناسب برای قطعات کوچک تا قطعات بزرگ و سنگین در کورههای پیتتایپ
فولادهای مناسب و کاربردها
سختکاری حجمی برای فولادهایی با کربن متوسط و بالا مناسب است؛ از جمله فولادهای کربنی مانند CK45، فولادهای آلیاژی مانند 42CrMo4 (1.7225) و 34CrNiMo6 (1.6582)، فولادهای فنر و بسیاری از فولادهای ابزار. قطعاتی مانند شافت، پین، میللنگ، قطعات ماشینآلات کشاورزی و راهسازی، تیغهها و قطعات قالب از جمله کاربردهای رایج این فرایند هستند.
برای فولادهای کمکربن که سختی سطحی بالا نیاز دارند، کربورایزینگ و برای سختکاری موضعی، سختکاری القایی گزینه مناسبتری است.
برای استعلام، نقشه یا مشخصات قطعه، جنس فولاد، تعداد و سختی یا خواص مورد نیاز را از طریق تلگرام یا اطلاعات تماس برای ما ارسال کنید.