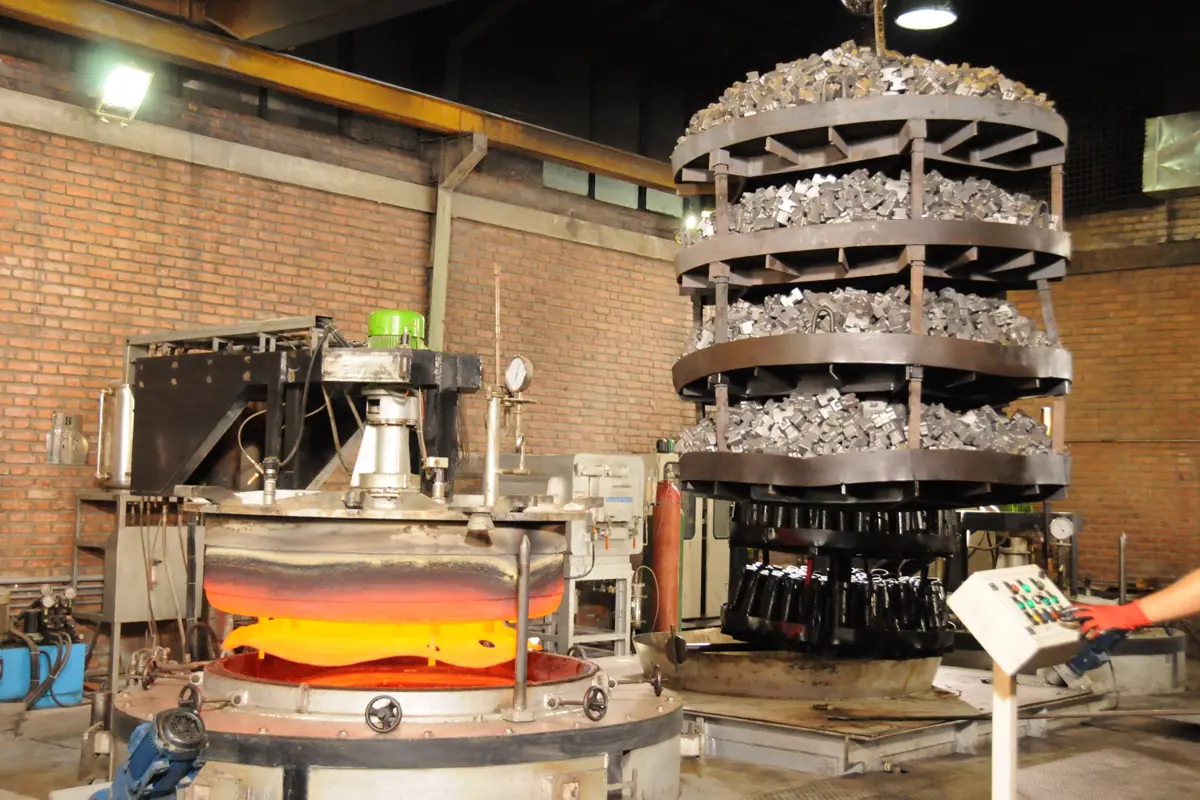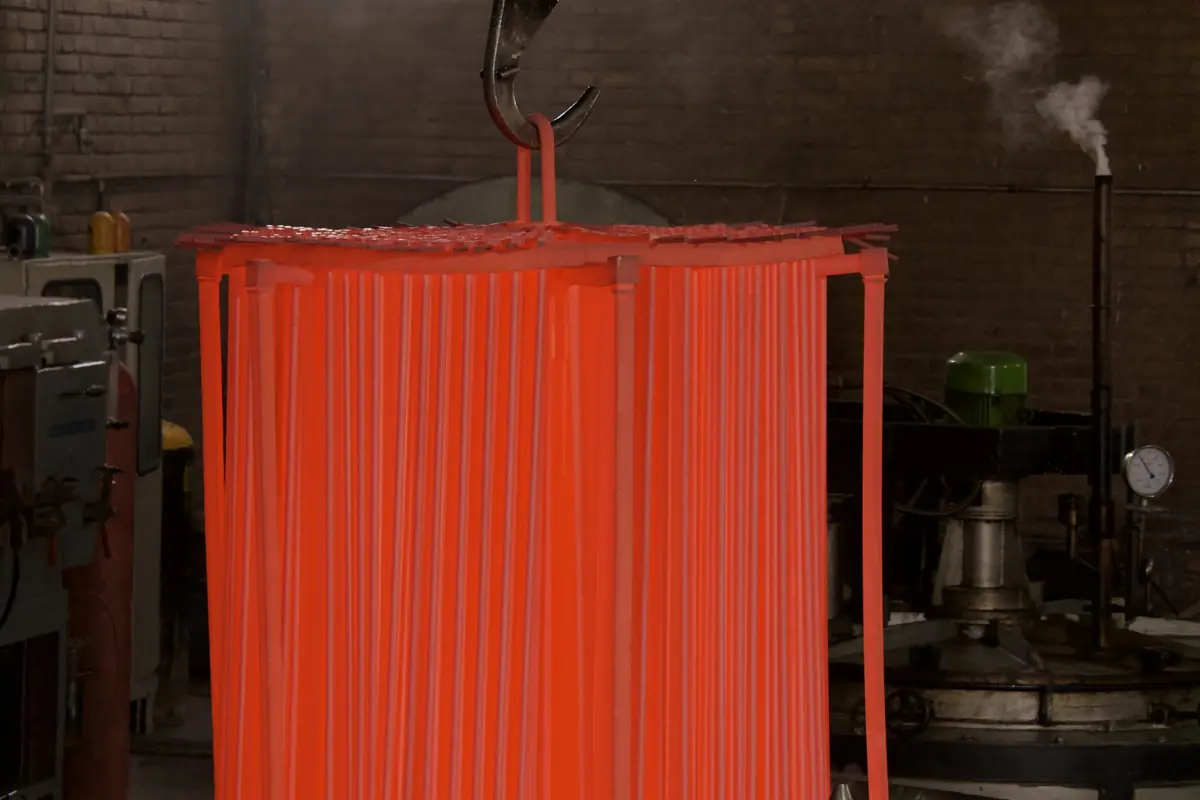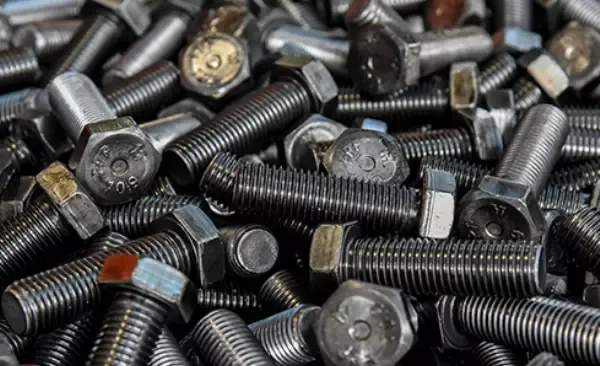
پیچ و مهرههای پراستحکام برای رسیدن به خواص مکانیکی کلاس مقاومتی خود به سختکاری و تمپر دقیق نیاز دارند. پارس فولاد با خطوط پیوسته تسمهای با اتمسفر کنترلشده، عملیات حرارتی انبوه اتصالات و قطعات ریز را با یکنواختی بالا انجام میدهد.
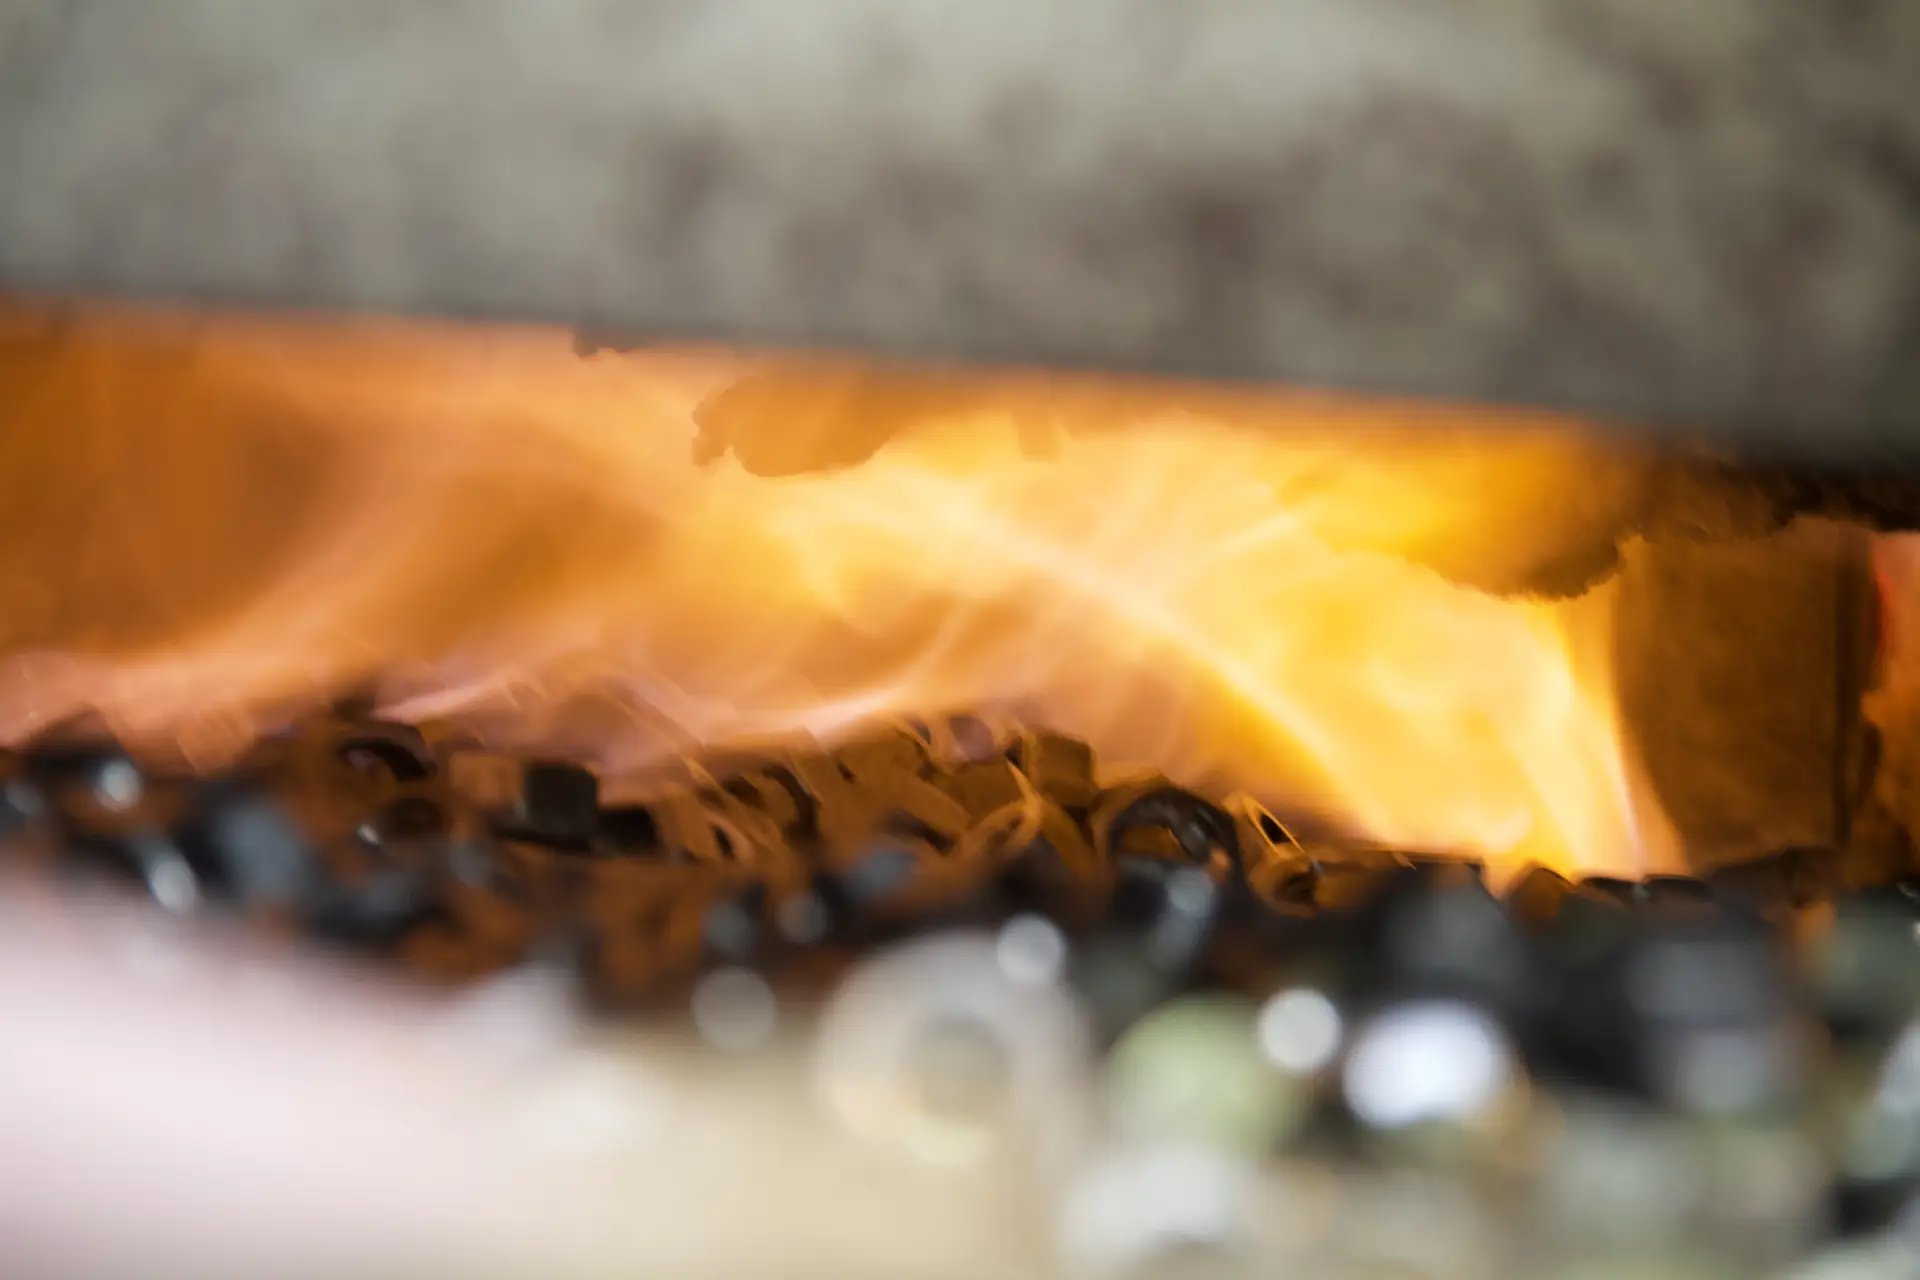
فرایند سختکاری در خط پیوسته
- شارژ خودکار: قطعات با سیستم تغذیه بهصورت لایهای یکنواخت روی تسمه کوره ریخته میشوند.
- آستنیته کردن: عبور قطعات از کوره با اتمسفر محافظ کنترلشده برای جلوگیری از کربنزدایی یا کربندهی ناخواسته سطح.
- کوئنچ: ریزش قطعات به داخل مخزن کوئنچ و خروج با نوار نقاله.
- شستشو و تمپر: تمپر پیوسته برای رسیدن به سختی و استحکام کلاس مقاومتی مورد نظر.
- کنترل کیفیت: سختیسنجی، تست کشش و بررسی کربنزدایی سطح در آزمایشگاه.
کلاسهای مقاومتی
پیچهای کلاس ۸٫۸، ۱۰٫۹ و ۱۲٫۹ و مهرههای کلاس ۸، ۱۰ و ۱۲ برای رسیدن به حداقل استحکام کششی و سختی تعیینشده در استانداردهای مربوط (مانند ISO 898) باید کوئنچ و تمپر شوند. پارامترهای عملیات بر اساس جنس مفتول و کلاس هدف تنظیم میشود و نتیجه با تست سختی و کشش کنترل میگردد.
پیچهای خودکار و قطعات ریز
پیچهای خودکار (سرمته و ورق) و پیچهای خودرزوهکن برای سوراخکاری و رزوهکردن در ورق، به سطح بسیار سخت و مغز چقرمه نیاز دارند که با کربونیتراسیون در خط پیوسته به دست میآید. واشرها، پینها، خاریها، بلبرینگها و قطعات پرسی و فورج سرد نیز در این خطوط عملیات میشوند.
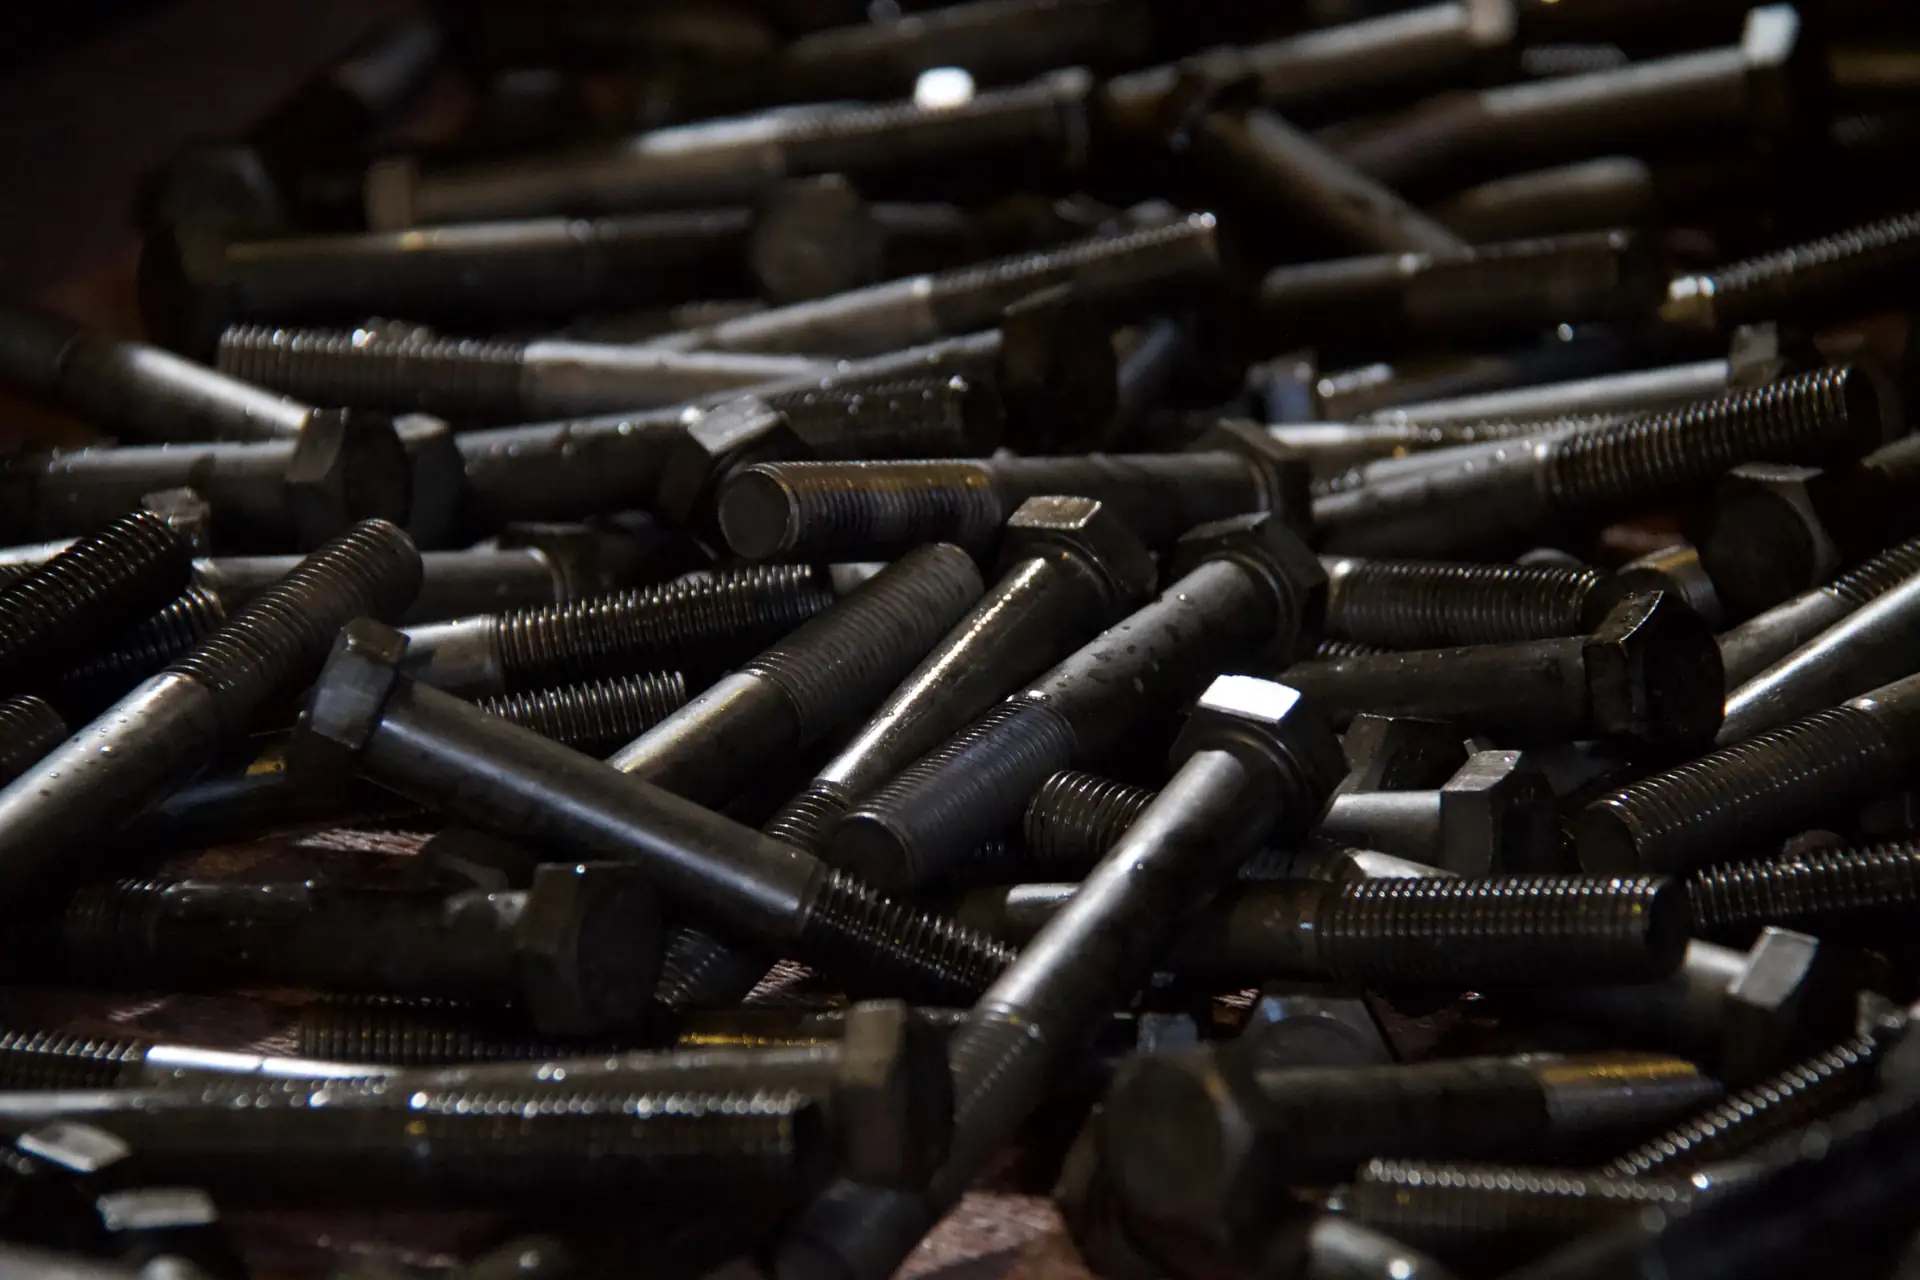
پس از سختکاری: پوشش داکرومات
برای محافظت پیچهای پراستحکام در برابر خوردگی بدون خطر تردی هیدروژنی، پارس فولاد پوشش داکرومات را نیز ارائه میدهد؛ به این ترتیب سختکاری و پوششدهی در یک مجموعه انجام میشود.
برای استعلام، نقشه یا مشخصات قطعه، جنس فولاد، تعداد و سختی یا خواص مورد نیاز را از طریق تلگرام یا اطلاعات تماس برای ما ارسال کنید.